
Proses, suhu
dan relau yang sesuai.
Rawatan haba ialah satu set keputusan suhu dan masa. Ini ialah enam proses yang menyebabkan relau kami dibeli, apa yang dilakukan setiap satu pada logam, dan keluarga relau yang sesuai dengannya.
Enam proses.
Enam relau yang berbeza.
Keluli yang sama boleh dijadikan keras, lembut, liat atau bebas tegasan bergantung pada cara ia dipanaskan dan disejukkan. Relau dipilih berdasarkan keputusan itu, bukan sebaliknya.
Lindap kejut / pengerasan
Austenitkan bahagian, kemudian sejukkan cukup cepat untuk membentuk martensit dan meningkatkan kekerasan.
820–880 °C untuk keluli karbon biasa
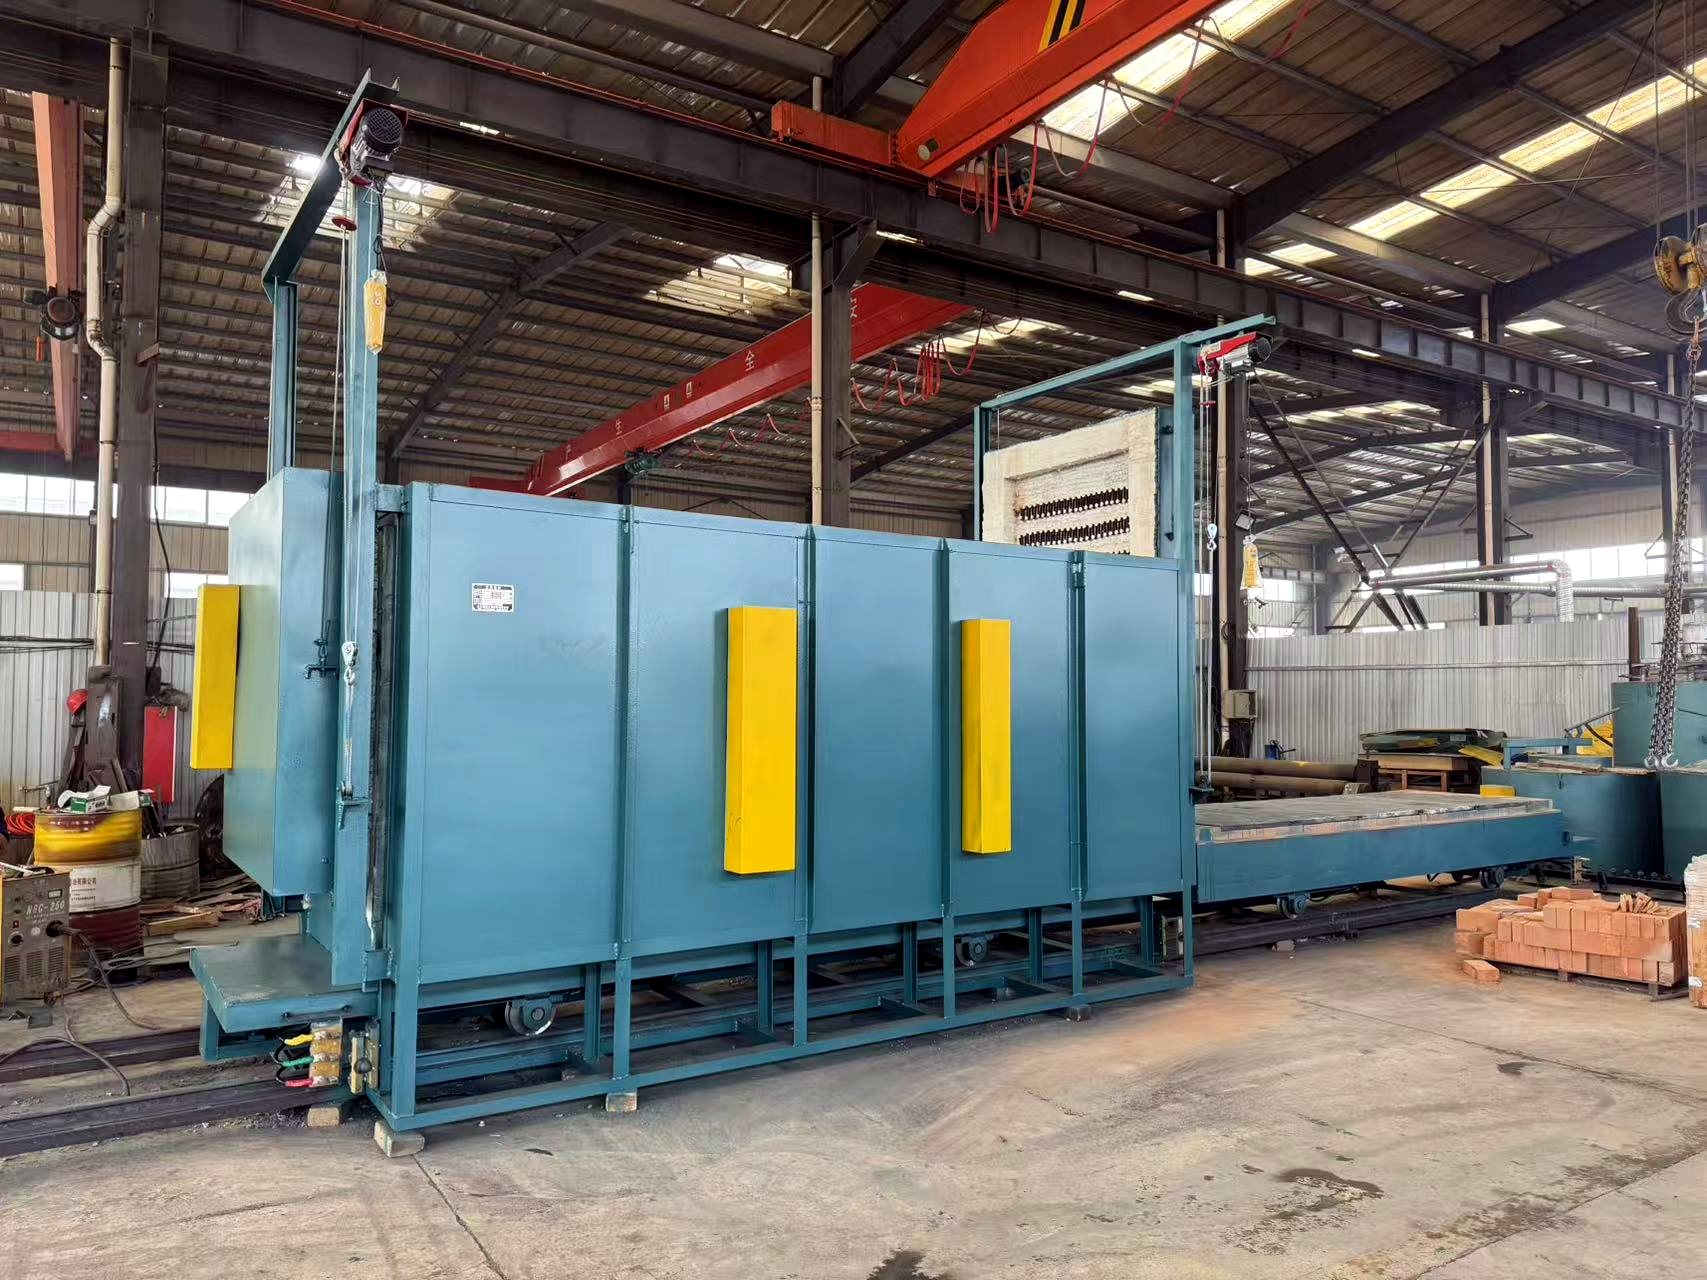
Relau: Kotak pintu angkat, dasar kereta
Pembajaan
Panaskan semula bahagian yang telah dikeraskan untuk menukar sedikit kekerasan dengan keliatan dan melepaskan tegasan lindap kejut.
150–650 °C, bergantung pada kekerasan sasaran
Relau: Kotak bukaan sisi, kotak pintu angkat
Penyepuhlindapan
Melembutkan bahagian, menghilangkan tegasan dalaman dan memperhalus butiran sebelum pemesinan atau pembentukan.
700–900 °C, disejukkan dalam relau
Relau: Kotak pintu angkat, dasar kereta, penggelek
Penormalan
Menetapkan semula struktur butiran tuangan, tempaan atau struktur kimpalan kepada keadaan seragam.
850–950 °C, disejukkan udara
Relau: Dasar kereta, kotak pintu angkat
Penyepuhlindapan pelepasan tegasan
Tahan di bawah suhu transformasi supaya tegasan sisa mengendur tanpa mengubah kekerasan.
550–680 °C, penyejukan perlahan
Relau: Kotak bukaan sisi, dasar kereta
Penuaan aluminium
Bahagian aluminium melalui pengerasan pemendakan dengan rendaman suhu rendah yang panjang dan dikawal ketat.
150–200 °C, rendaman lama
Relau: Kotak bukaan sisi dengan edaran udara
Proses, suhu, relau.
Titik permulaan lazim bagi keluli karbon dan keluli aloi biasa. Julat berbeza mengikut gred dan saiz keratan — sahkan kitaran dengan ahli metalurgi anda sebelum menetapkan spesifikasi relau.
| Proses | Julat lazim | Keluarga relau |
|---|---|---|
| Lindap kejut / pengerasan | 820–880 °C untuk keluli karbon biasa | Kotak pintu angkat, dasar kereta |
| Pembajaan | 150–650 °C, bergantung pada kekerasan sasaran | Kotak bukaan sisi, kotak pintu angkat |
| Penyepuhlindapan | 700–900 °C, disejukkan dalam relau | Kotak pintu angkat, dasar kereta, penggelek |
| Penormalan | 850–950 °C, disejukkan udara | Dasar kereta, kotak pintu angkat |
| Penyepuhlindapan pelepasan tegasan | 550–680 °C, penyejukan perlahan | Kotak bukaan sisi, dasar kereta |
| Penuaan aluminium | 150–200 °C, rendaman lama | Kotak bukaan sisi dengan edaran udara |
Bengkel yang membina komponen.
Relau kami digunakan oleh perniagaan pemesinan logam dan fabrikasi — kebanyakannya kilang kecil dan sederhana yang menjalankan kelompok bercampur, bukan satu bahagian sahaja.
Perkakasan & pengikat
Bolt, nat, skru dan bahagian setem, diproses dalam bakul atau di atas dulang.
Pembuatan keluli
Struktur kimpalan dan bahagian struktur yang memerlukan penormalan atau pelepasan tegasan sebelum pemesinan.
Acuan
Blok acuan, sisipan dan perkakas yang memerlukan pengerasan, pembajaan dan pelepasan tegasan.
Bahagian automotif
Aci, gear, pendakap dan spring dalam pengeluaran kelompok kecil dan sederhana.
Jentera & peralatan
Bahagian mesin, aci dan perumah yang memerlukan kestabilan dimensi selepas pemesinan.
Pemprosesan aluminium
Penyemperitan, tuangan dan bahagian bermesin yang melalui penuaan kepada temper yang ditetapkan.
Bagaimana relau dipilih.
Empat keputusan menentukan hampir setiap spesifikasi. Kami bertanya mengikut urutan, dan jawapannya biasanya menyempitkan pilihan kepada satu atau dua binaan.
Suhu dahulu
Di bawah 700 °C ialah relau pembajaan atau penuaan; 1,000 °C ialah relau pengerasan. Angka tunggal itu menentukan elemen, lapisan dan pintu.
Kemudian beban
Saiz bahagian, berat kelompok dan cara pemuatan (tangan, kren atau troli) menentukan kebuk dan jenis pintu.
Kemudian isipadu
Satu atau dua kelompok sehari sesuai untuk relau kotak. Isipadu berterusan memerlukan talian relau penggelek.
Kemudian tapak
Voltan, frekuensi, ruang lantai tersedia dan ruang menegak menentukan binaan elektrik muktamad.