
工艺、温度
与合适的电炉。
热处理是一组温度与时间的判断。以下是我们电炉最常被采购的六种工艺、各自对金属的作用,以及适配的炉型系列。
六种工艺,
六类不同的电炉。
同样的钢材,因加热与冷却方式不同,可以变硬、变软、变韧或消除应力。电炉是围绕这一决定来选型的,而不是反过来。
淬火
将工件奥氏体化,再以足够快的速度冷却,形成马氏体并提高硬度。
普通碳钢 820–880 °C
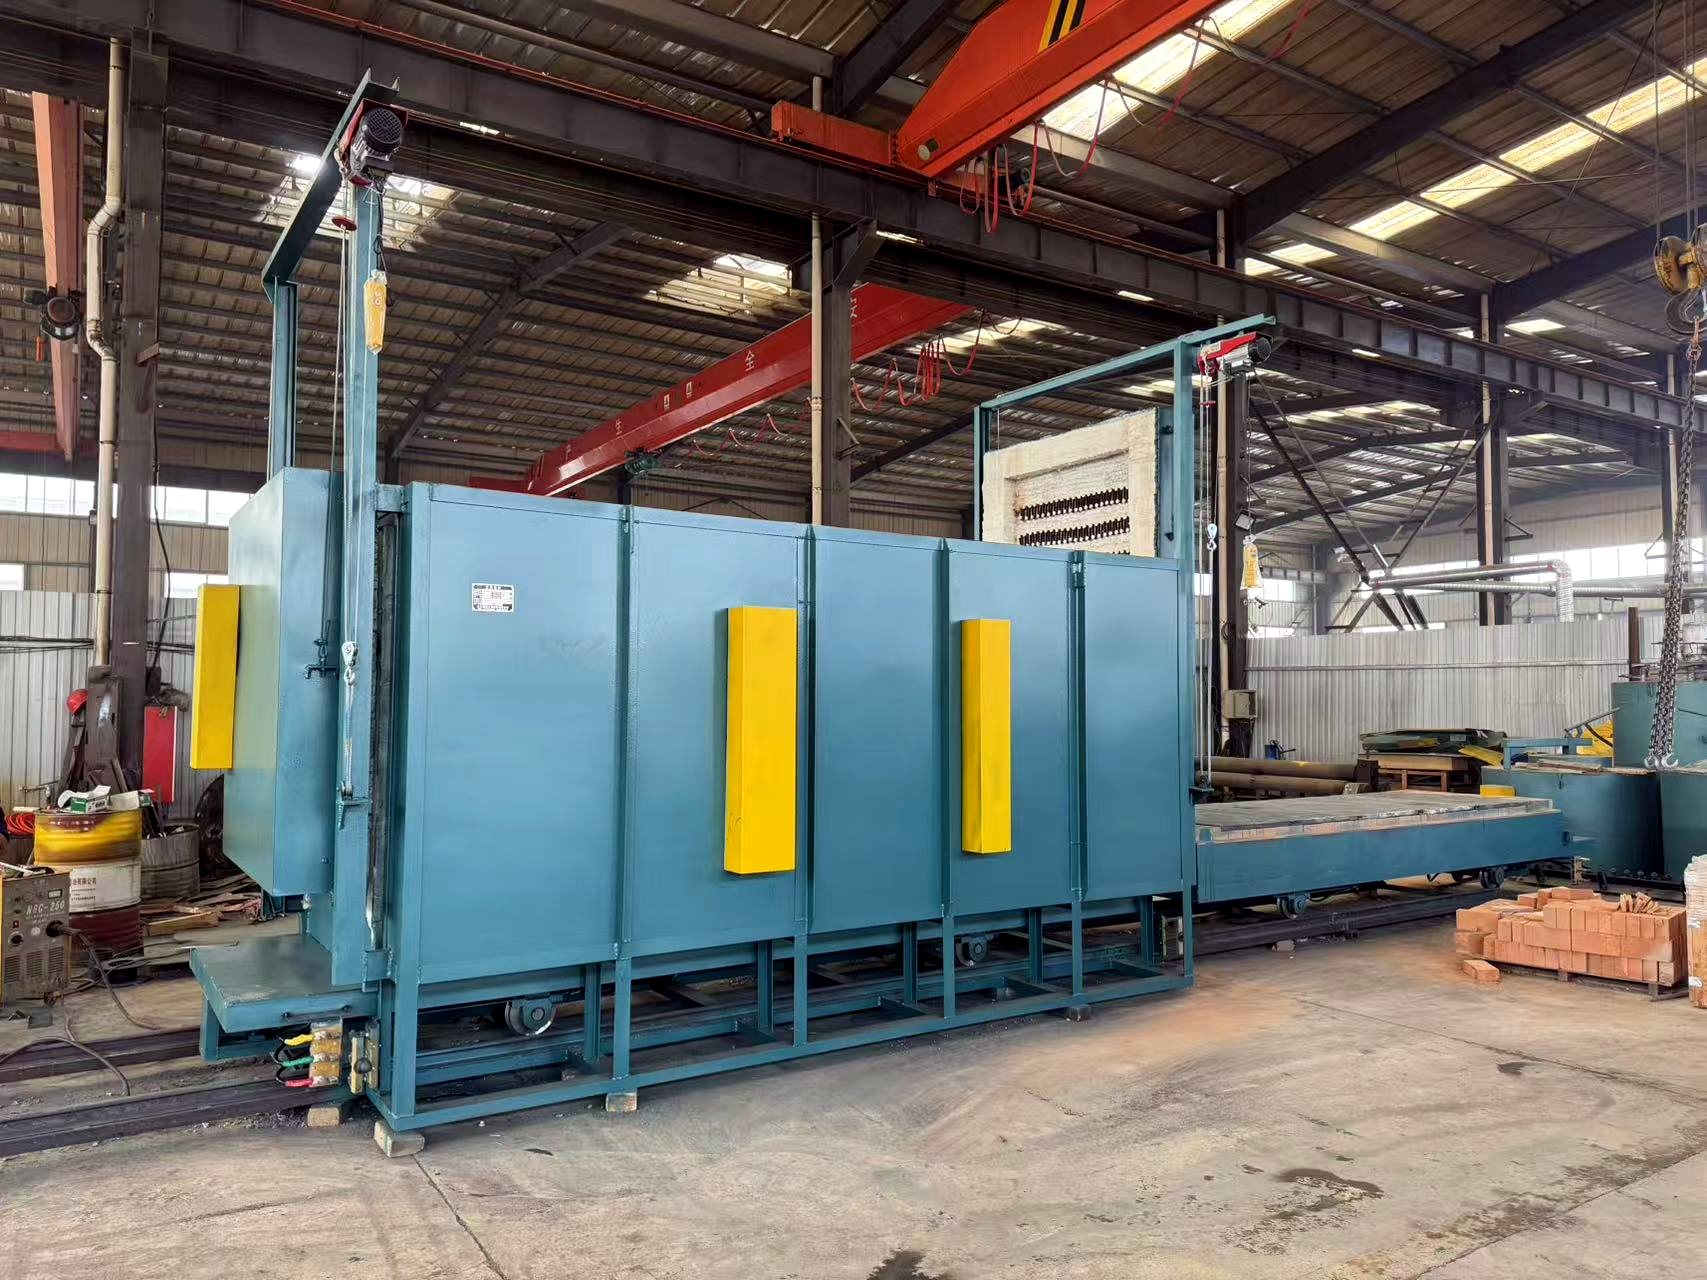
电炉:电动升降门箱式炉、台车式炉
回火
将已淬火工件重新加热,以部分硬度换取韧性,并消除淬火应力。
150–650 °C,视目标硬度而定
电炉:侧开门箱式炉、电动升降门箱式炉
退火
在机加工或成形前软化工件、消除内应力并细化晶粒。
700–900 °C,随炉冷却
电炉:电动升降门箱式炉、台车式炉、辊棒式连续炉
正火
使铸件、锻件或焊接件的组织重新达到均匀状态。
850–950 °C,空冷
电炉:台车式炉、电动升降门箱式炉
去应力退火
在相变温度以下保温,使残余应力得以释放而不改变硬度。
550–680 °C,缓慢冷却
电炉:侧开门箱式炉、台车式炉
铝合金时效
对铝合金件进行沉淀硬化,长时间低温保温且控温严格。
150–200 °C,长时间保温
电炉:带空气循环的侧开门箱式炉
工艺、温度、电炉。
常见碳钢与合金钢的典型起始参数。范围随钢种与截面尺寸变化——确定电炉技术方案前,请与您的冶金工程师确认工艺曲线。
| 工艺 | 典型范围 | 电炉家族 |
|---|---|---|
| 淬火 | 普通碳钢 820–880 °C | 电动升降门箱式炉、台车式炉 |
| 回火 | 150–650 °C,视目标硬度而定 | 侧开门箱式炉、电动升降门箱式炉 |
| 退火 | 700–900 °C,随炉冷却 | 电动升降门箱式炉、台车式炉、辊棒式连续炉 |
| 正火 | 850–950 °C,空冷 | 台车式炉、电动升降门箱式炉 |
| 去应力退火 | 550–680 °C,缓慢冷却 | 侧开门箱式炉、台车式炉 |
| 铝合金时效 | 150–200 °C,长时间保温 | 带空气循环的侧开门箱式炉 |
零件背后的车间。
我们的电炉服务于金属加工与结构件制造企业——多为中小企业,批量混杂,而非长期只做单一工件。
五金与紧固件
螺栓、螺母、螺钉与冲压件,可用料筐或料盘批量处理。
钢结构制作
焊接件与结构件,需在机加工前正火或去应力。
模具
需淬火、回火与去应力的模块、镶件与工装。
汽车零部件
中小批量生产的轴类、齿轮、支架与弹簧。
机械设备
机床零件、轴类与箱体类,加工后尺寸稳定性要求高。
铝材加工
需按时效制度进行时效处理的型材、铸件与机加工件。
电炉如何选型。
四项决定几乎可以确定全部规格。我们按顺序询问,答案通常能把范围缩小到一两种配置。
先定温度
700 °C 以下为回火或时效炉;1,000 °C 为淬火炉。仅这一个数值,就决定了加热元件、炉衬与炉门形式。
再看装料
工件尺寸、批次重量与装料方式(人工、行车或台车)决定炉膛与炉门形式。
再看产量
每天一两批,选箱式炉。连续量产,选辊棒式连续炉。
再看现场
电压、频率、可用地面空间与高度决定最终电气配置。